 CN
 EN
固态继电器在挤出机里面的应用
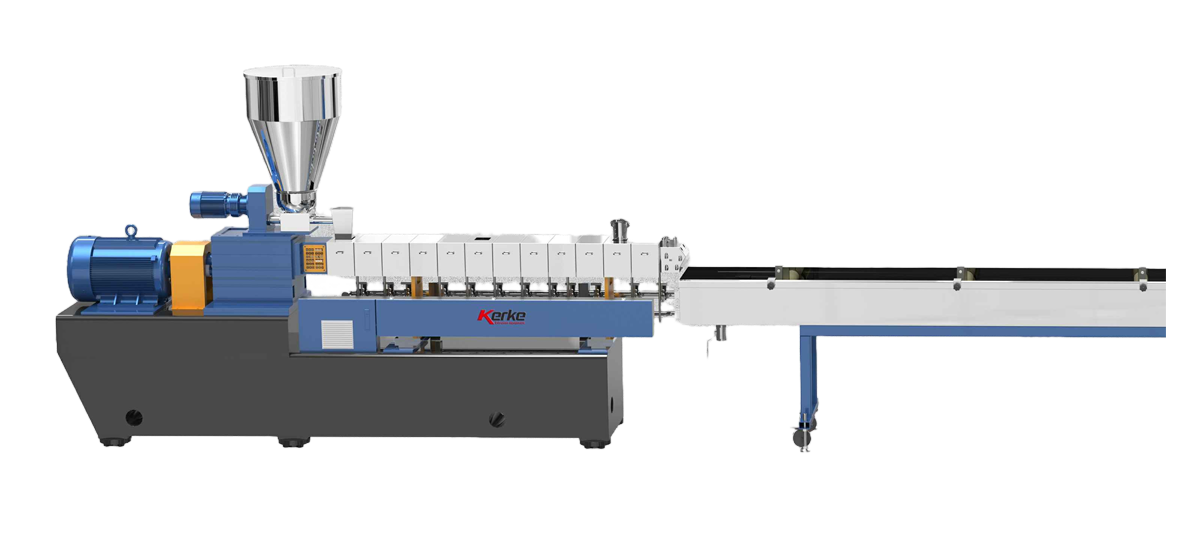
塑料挤出机是管材、型材、片材、薄膜、电缆护套、热熔胶等产线的核心设备,其料筒、法兰、模头需要沿轴向分成多个温区,把固体物料逐步加热、塑化、均化并稳定挤出。温度控制精度直接决定塑化质量、产品尺寸、表面光洁度以及原料降解风险。
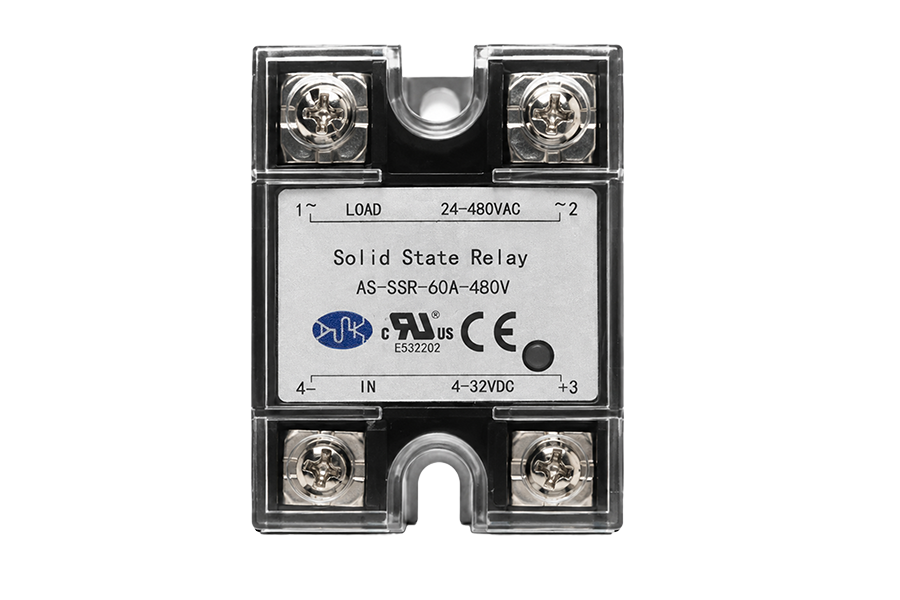
我司为塑料挤出机设备厂及终端工厂提供固态继电器(SSR)与电力调整器方案,用于各加热区的无触点通断与调功控制。相比传统电磁接触器,SSR 响应更快、无电弧、无触点磨损,配合 PID 温控表和 PLC,可显著改善挤出机多区温控的平稳性、降低过冲、减少加热圈和料筒热冲击,并降低电气柜维护频率。
该方案已应用于单螺杆挤出机、双螺杆配混挤出机、管材挤出机、片材挤出机及热熔胶挤出线,适应 220V 单相加热、380V 三相加热、铸铝加热圈、陶瓷加热圈、云母加热圈、电磁加热控制器等多种负载形态。
1. 挤出机为什么离不开精细温控
挤出机并不是“把料加热到某个温度”这么简单。物料从加料段进入后,要经过固体输送、熔融、混合、均化和建压几个阶段;沿料筒长度通常设置加料段、压缩段、计量段、法兰和模头等多个温区,每个温区工艺温度不同,往往呈梯度分布。前段不能过高,否则物料提前熔融、进料不稳;中段要保证树脂充分塑化;后段和模头要避免因温度波动造成熔体粘度变化,否则产品会出现厚薄不均、表面粗糙、晶点、黄变、气泡、翘曲等问题。
传统方案里,温控表控制电磁接触器吸合,接触器再带动加热圈通电。挤出机一旦连续生产,温区投切非常频繁,接触器触点容易产生电弧、烧蚀、粘连、回跳,结果是温度曲线呈锯齿状、过冲明显、加热圈寿命变短,电气人员还要定期逐区更换继电器。
固态继电器正是为解决这一类“高频通断 + 阻性加热 + 长期连续运行”场景而存在的。
2. SSR 在挤出机里具体用在哪里
在单台挤出机上,固态继电器通常分布在料筒各段加热区。加料段、压缩段、计量段各自装有加热圈和热电偶,热电偶把料筒壁温反馈给温控表或 PLC,控制器再做 PID 运算,输出 4 至 32V 直流信号驱动固态继电器,由固态继电器控制 220V 或 380V 加热回路通断。
法兰区和模头区是高端薄膜、片材、热熔胶产线最敏感的位置。模头哪怕波动一两摄氏度,出来就是厚薄线和外观缺陷,因此这些区域往往用 SSR 配合周波调功或模拟量调功,而不是简单开关。
双螺杆配混线还会在侧喂料区、真空口区、熔体管、换网器、熔体泵前后设置独立温区,每个区都由独立固态继电器执行。部分产线模头风环、冷却水阀、冷却风机则采用“加热用 SSR、冷却用 SSR 或模拟量阀”的方式做热冷双向控制。
如果客户使用电磁加热改造方案,温控表同样先驱动 SSR,SSR 再给电磁加热控制器供主电,由电磁控制器产生高频磁场使金属料筒自身发热。此时 SSR 不直接承受高频大电流,但必须耐得住房内高温、干扰和频繁启停。
3. 我司 SSR 方案怎么做
我司为挤出机配套以交流过零型固态继电器为主,对表面光洁度、厚薄均匀度要求高的产线可提供 PWM 或周波调功型电力调整器。输入侧与温控表、PLC 晶体管输出、DCS 模块兼容;输出侧覆盖 24 至 480V 交流场景,可适配 220V 单相加热圈和 380V 三相加热回路。
挤出机现场有几个典型工况:料筒冷态开机时加热圈浪涌电流大;电控柜靠近电机、变频器、喂料器和切粒机,电磁环境复杂;夏季车间温度高,电气柜内散热条件一般;客户常做配方切换,从 PVC、PE、PP 切到 PA、ABS、TPU、EVA、POE 或热熔胶,温区曲线完全不同。
因此我司方案不是单卖一个继电器,而是提供“SSR + 散热器 + 风机 + 快熔 + 温度开关 + 报警输出”的成套思路。小功率温区可用导轨式带散热片 SSR;大功率料筒区配铝型材散热器或强制风冷;关键区加加热器断线检测、SSR 过温报警、负载电流反馈。对高端产线,还可把各温区 SSR 状态送上位机,做加热圈老化、断丝、缺相、粘连类故障预警。
产品本身强调几件事:过零触发降低 EMI,内置 RC 吸收或 TVS 抗浪涌,光电隔离抗变频器干扰,低漏电流减少停炉微热,长期高温下参数衰减小,散热设计与标称电流留有余量,避免“标 40A 实际一夏天就软击穿”。
4. 相比接触器的实际改进
原来用接触器时,温控表一输出,接触器“咔哒”吸合;温度到,再“咔哒”断开。高频动作下触点发黑、弹片疲劳,轻则接触电阻变大、加热无力,重则粘死全功率加热,料筒局部碳化、物料降解、模头堵料。
换成我司固态继电器后,通断由半导体完成,没有机械动作,也没有拉弧。PID 输出小时,SSR 以更细的周波比例投切;设定值附近不会大幅过冲。操作人员最直观的感受是:升温曲线更顺,到温后不再上下跳,换配方后重新升温不容易冲温,料筒和螺杆热应力小,加热圈不容易烧。
维护侧的变化同样明显。电气员不再定期拆柜换接触器,备件从“每月一盒继电器”变成“全年几只散热器风扇”;夜班因加热区失控停线的概率下降;模头、换网器、熔体泵这类高价值部件更少被过温事件波及。
5. 典型应用成效
在管材挤出场景中,温区稳了之后,塑化更均匀,管材壁厚公差收窄,表面不再发糙,配方切换时废料头更少。
在片材和薄膜挤出场景中,模头区采用 SSR 调功后,熔体粘度波动小,厚薄线和晶点问题改善,客户投诉率下降。
在热熔胶、EVA、POE、TPU 等对热敏感材料场景中,梯度升温和细调功能减少局部过热,降低物料降解、黄变和气味问题。
在双螺杆配混场景中,多区独立 SSR 让侧喂料前后、真空口、熔体管温度更受控,混炼一致性和批次稳定性提升。
在老线改造场景中,把接触器换成我司 SSR 往往不需要改机械结构,只改电气柜功率执行层,投资小、停机短、见效快,是塑料厂“不改主机先改温控”的高性价比路径。
-
 电力调整器在管式反应器里面的应用管式反应器是连续化化工、医药、农药、新材料、特种聚合及精细化工产线中的重要设备。物料在细长管道中边流动边反应,停留时间、反应速率和产物分布高度依赖轴向温度曲线。与反应釜“一釜一温”不同,管式反应器往往
-
 固态继电器在层压机机里面的应用应用场景:光伏组件层压机加热板 / 热压腔多区温度控制我方角色:固态继电器(SSR)及温控功率执行模块供应商核心价值:用无触点、高寿命、多区独立控制的 SSR 替代传统电磁继电器,支撑奥特维层压机实现